На низкой скорости всё может работать совершенно нормально: длинный вал уверенно держится в патроне, размеры остаются стабильными, а положение детали не меняется.
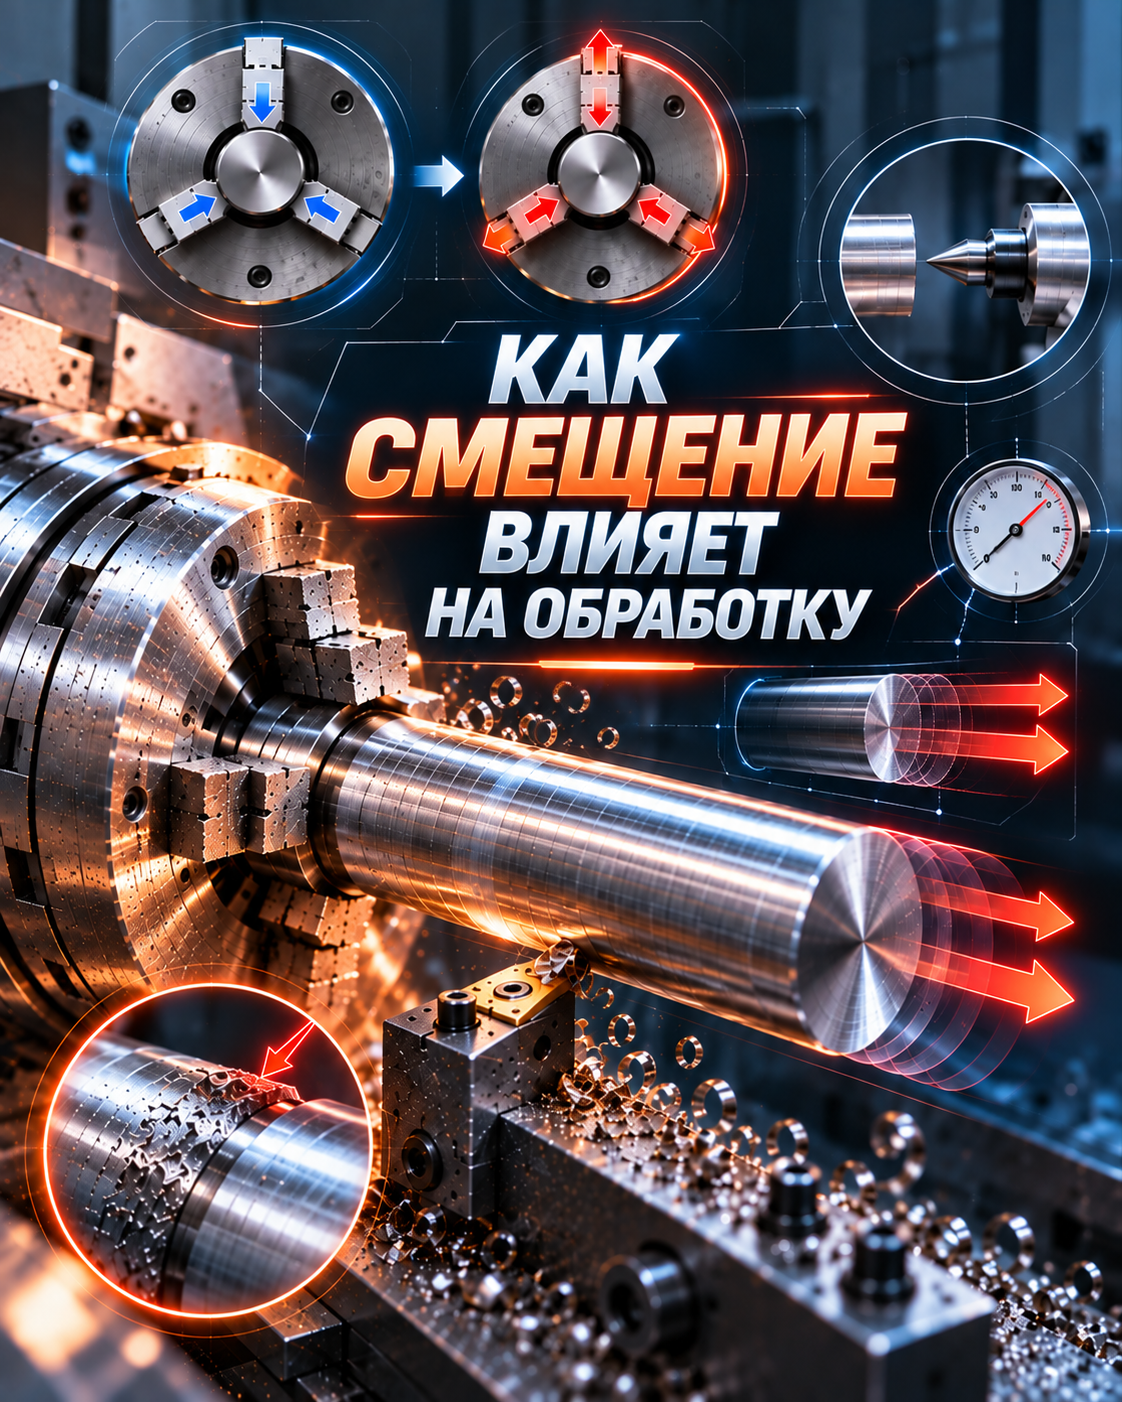
Но после увеличения оборотов оператор замечает неприятную картину: торцевой размер начинает постепенно уходить, а контрольная метка на заготовке медленно смещается относительно кулачков.
При этом давление в гидросистеме остаётся тем же, а на остановленном шпинделе патрон держит деталь очень жёстко.
Возникает логичный вопрос: почему при хорошем зажиме заготовка всё равно начинает выходить из патрона?
Причина в том, что усилие зажима патрона нельзя считать постоянной величиной.
Статическое усилие зажима и фактическая удерживающая способность патрона во время вращения — не одно и то же.
У обычного токарного патрона с наружным зажимом при вращении на кулачки начинает действовать центробежная сила.
Она направлена наружу и частично компенсирует усилие, с которым кулачки прижимают деталь к центру.
Чем выше частота вращения, тем сильнее этот эффект.
Поэтому патрон, который на остановленном шпинделе держит заготовку практически без запаса на смещение, на высоких оборотах уже может обеспечивать заметно меньшее фактическое удерживающее усилие.
Именно поэтому производители патронов указывают не только допустимую частоту вращения, но и зависимость силы зажима от оборотов.
Важно понимать: максимально допустимые обороты — это предельное значение для самого патрона, а не гарантия того, что любая деталь и любые кулачки будут безопасно работать на этой скорости.
Особенно сильно на ситуацию влияют:
Чем больше масса и вылет кулачков, тем заметнее влияние центробежной силы.
Именно поэтому при высокоскоростной обработке оценивать зажим только по ощущениям на неподвижном станке недостаточно.
Вторая важная причина — нагрузка, возникающая непосредственно в процессе обработки.
Чем больше вылет заготовки из патрона, тем дальше зона резания находится от точки опоры.
А значит, тем больше изгибающий момент.
При обработке торца, сверлении и растачивании также может появляться заметная осевая составляющая силы резания.
Если длинная деталь удерживается только кулачками и не имеет дополнительной поддержки со стороны задней бабки или люнета, многократная нагрузка может постепенно сдвигать её вдоль оси.
Такое смещение не всегда происходит резко.
Иногда заготовка не «выстреливает» из патрона и визуально не проскальзывает. Она может смещаться понемногу — на небольшую величину после каждого прохода.
Именно поэтому при одинаковом давлении и одинаковых оборотах короткая деталь может работать стабильно, а длинный вал — постепенно уходить из зажима.
При оценке устойчивости нужно смотреть не только на то, насколько сильно патрон зажал деталь.
Не менее важны:
Простое правило: чем больше вылет, тем выше требования к жёсткости установки и дополнительной поддержке.
Ещё одна распространённая ошибка — считать, что проблему можно решить простым увеличением давления в гидросистеме.
На практике это работает далеко не всегда.
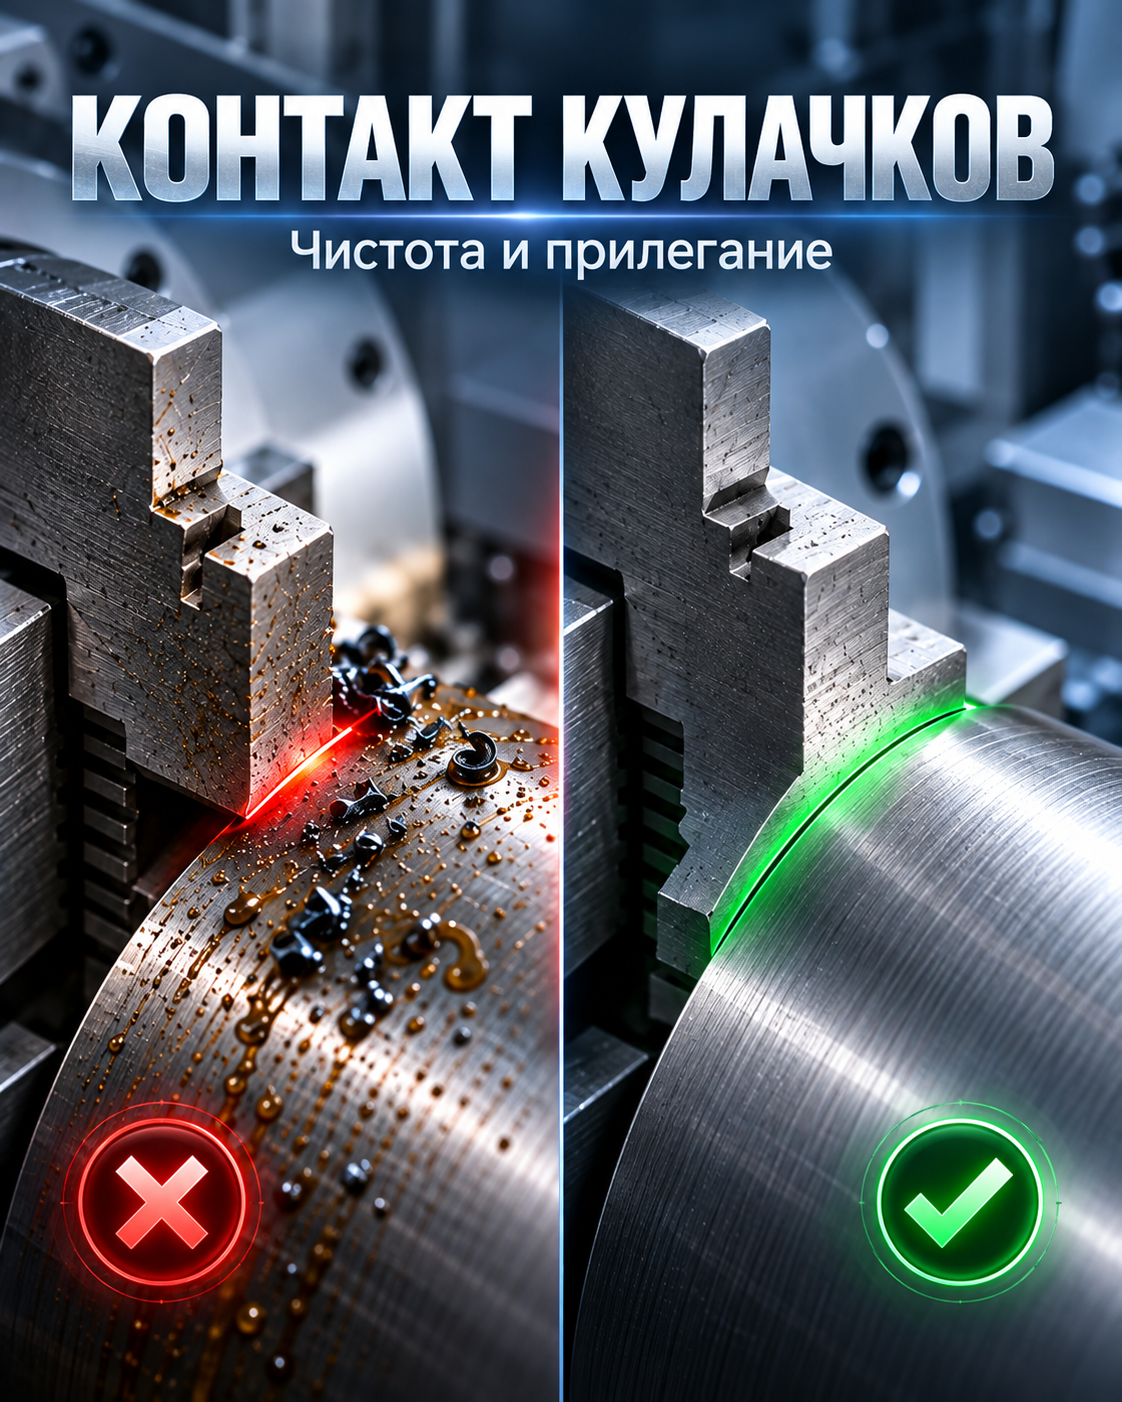
Если кулачки контактируют с деталью неправильно, даже большое усилие привода не гарантирует надёжного удержания.
Например, твёрдые кулачки могут касаться поверхности только узкой кромкой.
Мягкие кулачки могут быть расточены не под фактический диаметр детали или иметь небольшую конусность.
На поверхности могут оставаться:
В результате реальная площадь контакта уменьшается, а вместе с ней снижается и способность патрона удерживать деталь.
Кроме того, давление в гидроцилиндре — это только исходное усилие привода.
Пока это усилие передаётся через механизм патрона к кулачкам, часть его может теряться.
Причины:
Поэтому два патрона при одинаковом давлении могут фактически удерживать деталь совершенно по-разному.
Если одна и та же операция раньше выполнялась стабильно, а затем детали стали всё чаще смещаться, не стоит ограничиваться корректировкой программы или размеров.
Стоит проверить саму систему зажима.
В первую очередь:
При необходимости реальную силу зажима следует измерить специальным прибором.
Отдельно важно помнить: повышение давления — не универсальный способ повысить безопасность.
Для тонкостенных деталей чрезмерный зажим может привести к деформации.
Кроме того, кулачки, тяговый механизм и сам патрон имеют допустимые пределы нагрузки.
Поэтому увеличение давления без поиска причины может лишь перенести проблему в другое место.
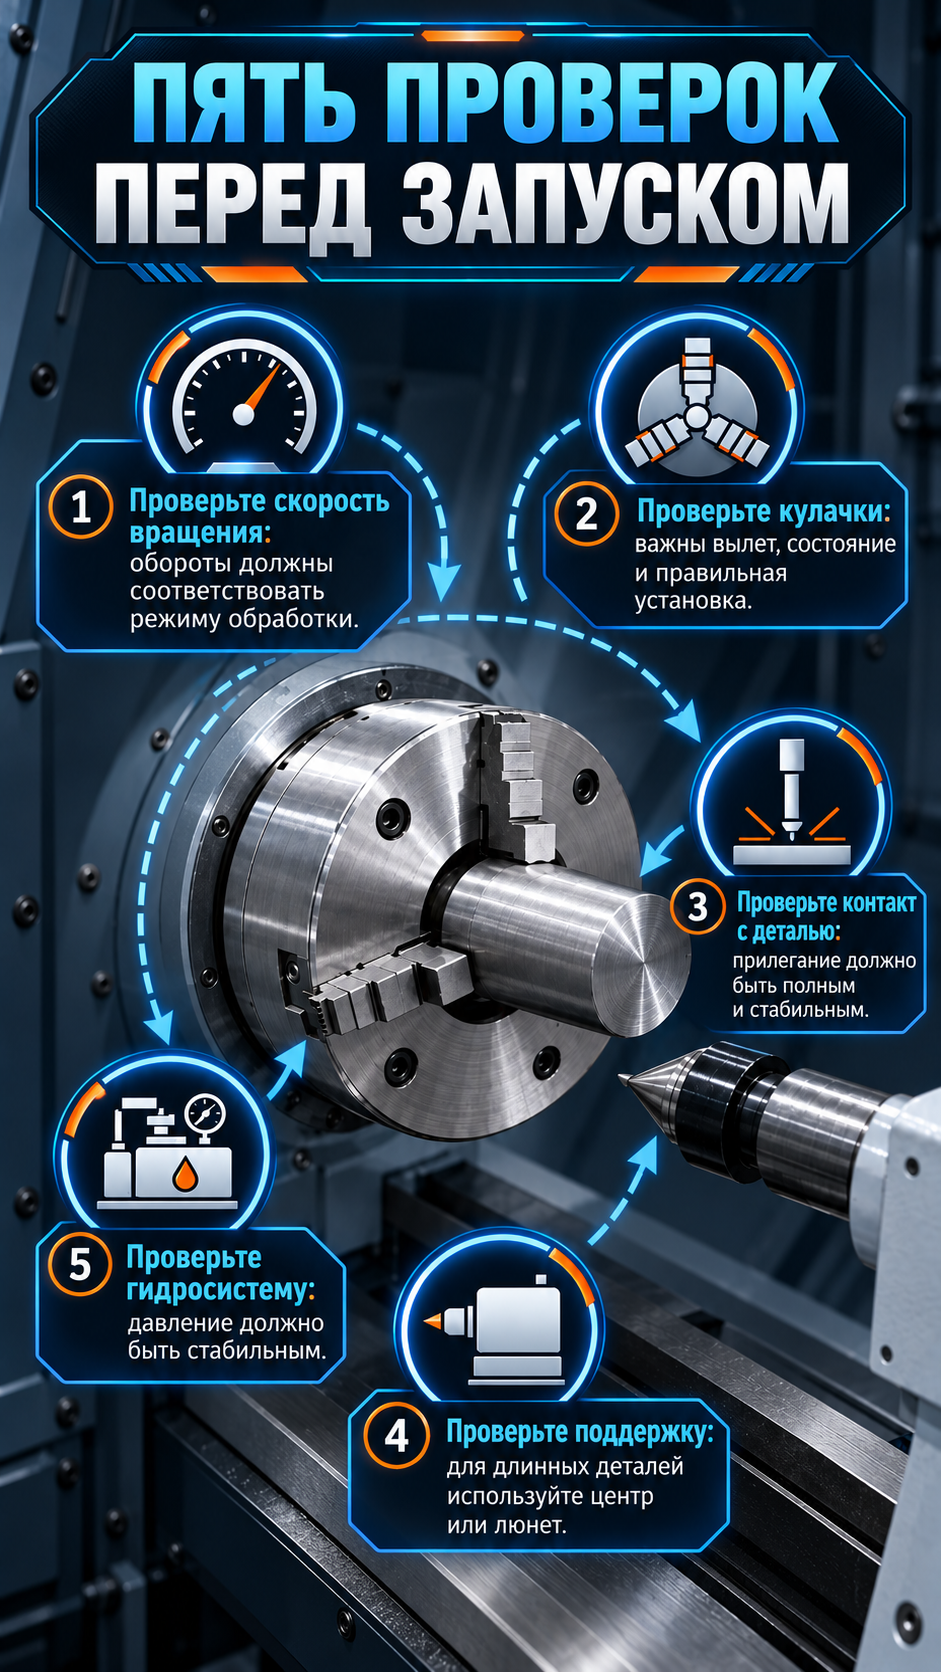 Если есть подозрение, что заготовка начинает смещаться, проверку лучше проводить последовательно.
Первое — обратиться к документации на патрон.
Нужно уточнить:
После этого стоит проверить фактическую установку.
1. Обороты
Убедитесь, что рабочая частота вращения соответствует реальным условиям зажима, а не только паспортному максимуму патрона.
2. Кулачки
Проверьте их массу, высоту, вылет и положение.
Чем дальше кулачки выдвинуты, тем сильнее центробежный эффект.
3. Контакт
Убедитесь, что кулачки действительно прилегают к детали всей рабочей поверхностью.
Контакт только по краю значительно снижает удерживающую способность.
4. Опора
Для длинных деталей необходимо проверить, достаточно ли одного патрона.
При большом вылете следует использовать заднюю бабку, центр или люнет.
5. Гидросистема и механизм патрона
Проверьте давление, смазку, отсутствие заеданий и состояние внутренних элементов.
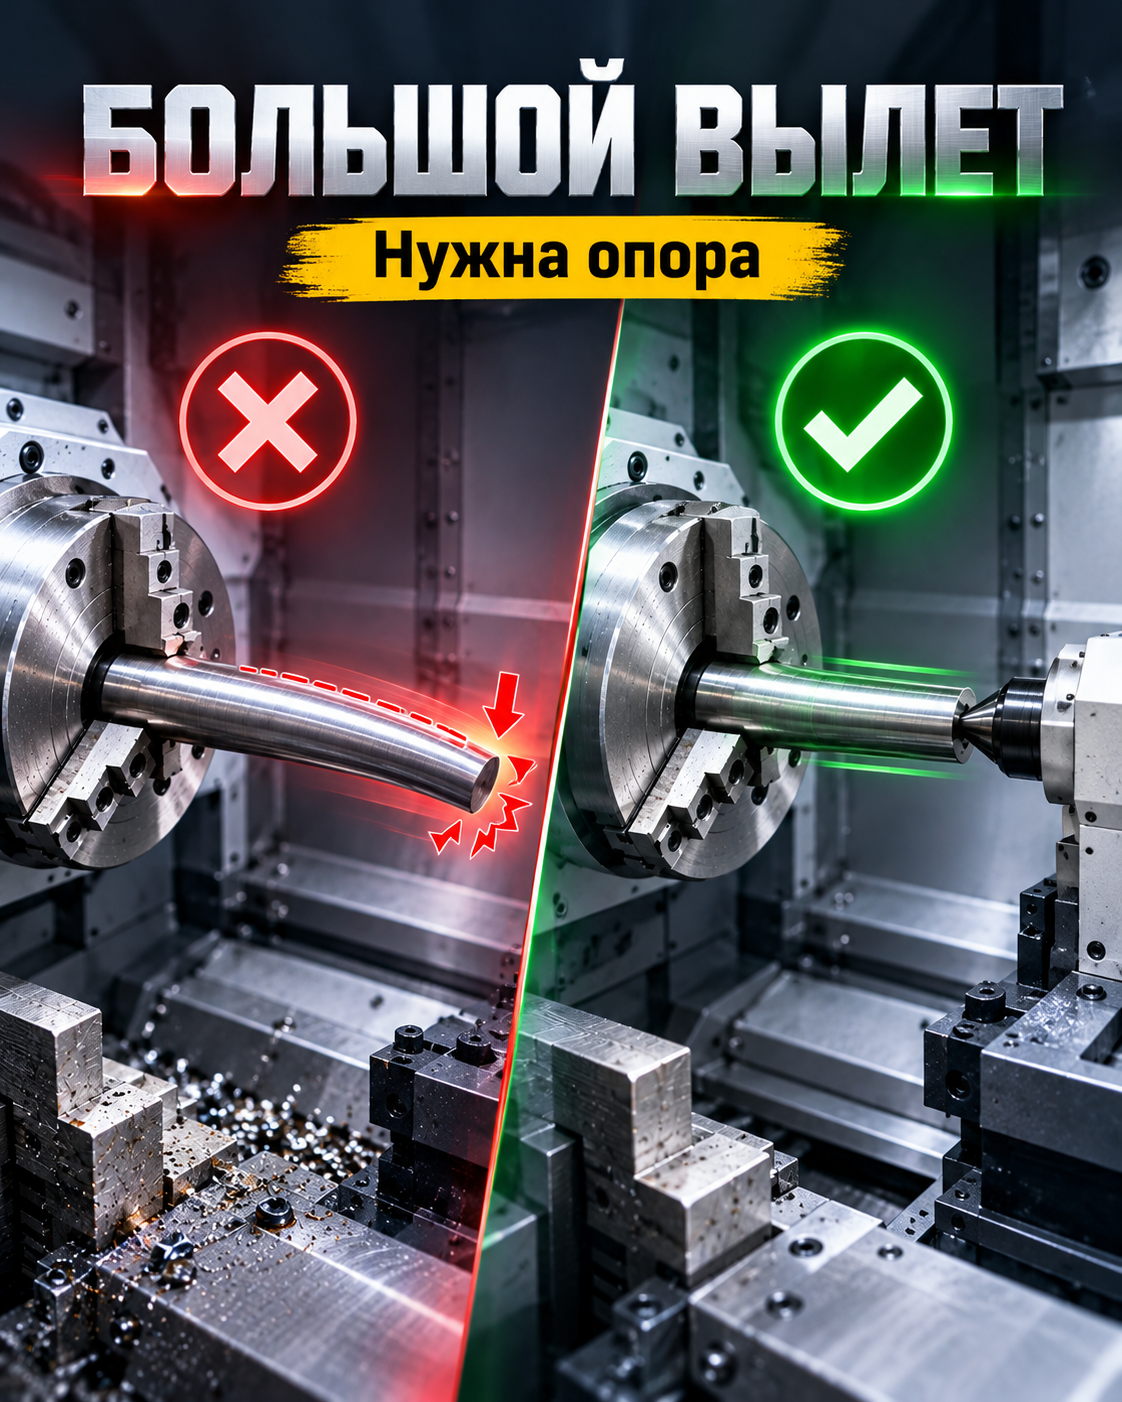
Для длинных деталей особенно важна дополнительная поддержка
Если заготовка длинная, уменьшение вылета часто даёт больший эффект, чем простое повышение давления.
Если технологически уменьшить вылет невозможно, следует использовать:
Дополнительная опора снижает изгибающий момент и уменьшает вероятность осевого смещения детали.
Одновременно стоит проверить сам режим резания.
Слишком большая подача, чрезмерная глубина резания или неравномерная нагрузка также могут ухудшать стабильность зажима.
Если предприятие регулярно обрабатывает длинные валы, пруток или детали с большим вылетом, этот фактор стоит учитывать ещё на этапе выбора токарного станка.
Одного мощного шпинделя и большого гидравлического патрона недостаточно. Важно, чтобы конфигурация станка соответствовала характеру деталей и технологии обработки.
Для таких задач могут быть особенно важны:
Например, токарные станки F-Tech® могут комплектоваться гидравлическими патронами и задними бабками для дополнительной поддержки длинных заготовок. В линейке также представлены исполнения с увеличенной длиной обработки, осью Y, приводным инструментом и контршпинделем.
Например, при обработке длинных валов можно рассматривать токарные станки с гидравлической задней бабкой, такие как F-Tech® TCK-50AM/800 или F-Tech® FZ-500Y. Если требуется увеличенная длина обработки, стоит обратить внимание на серию F-Tech® TTB-30, где доступны исполнения с длиной обработки до 2150 мм. При необходимости совмещать токарные, сверлильные и фрезерные операции за один установ могут применяться модели с приводным инструментом и осью Y.
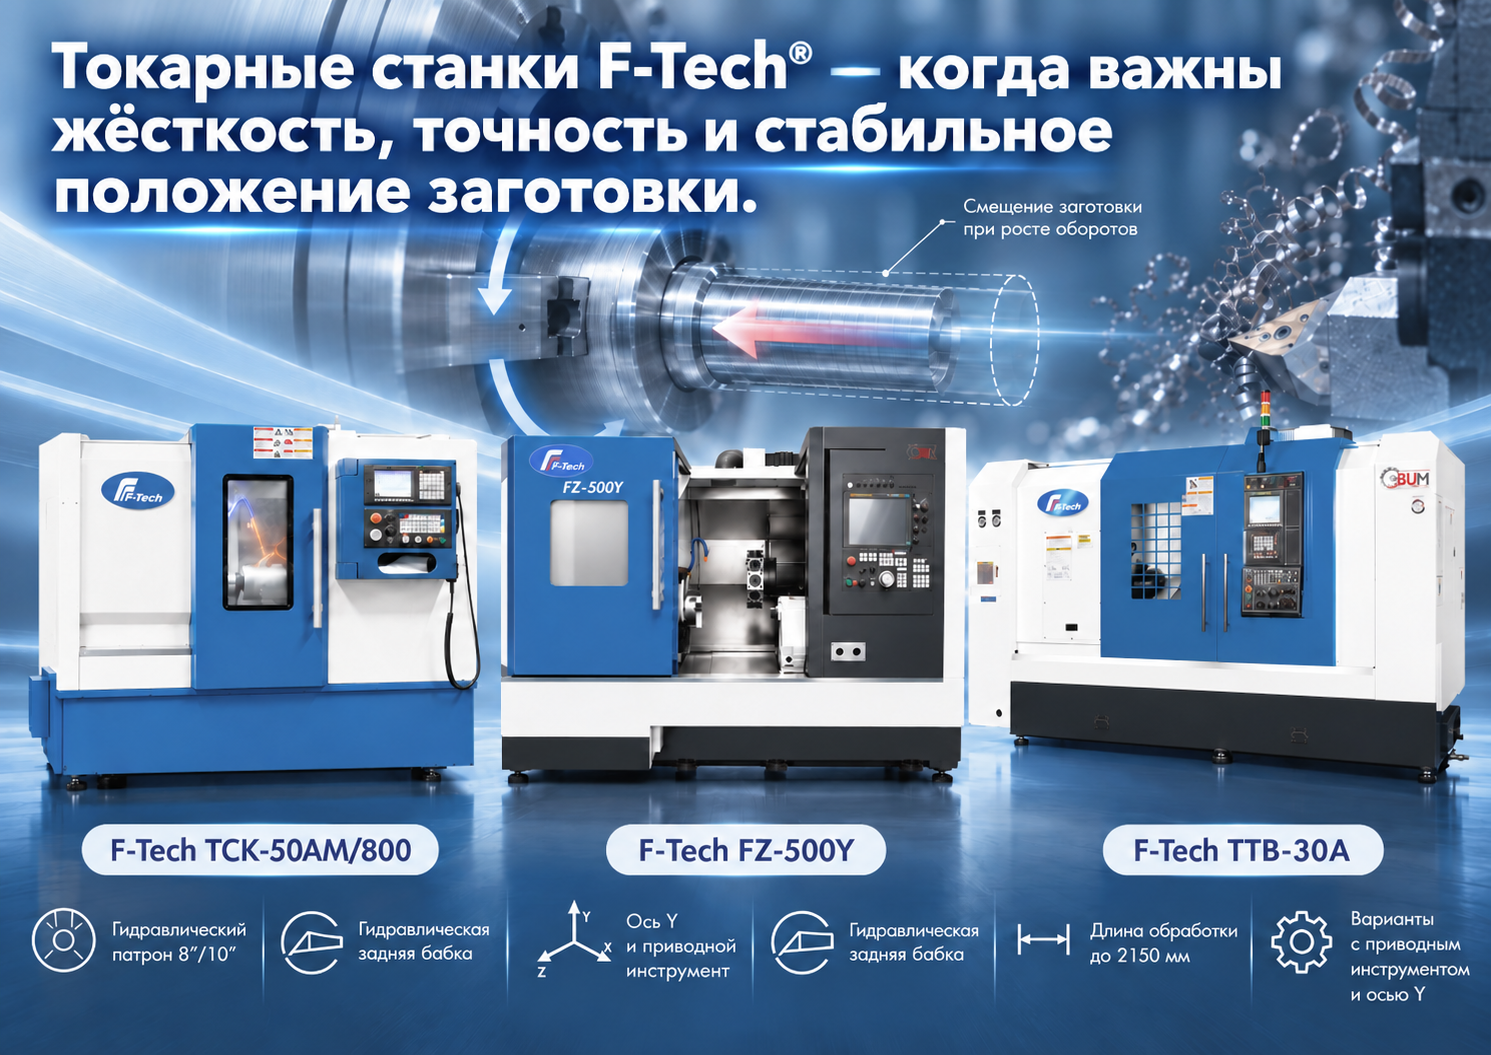
Поэтому при подборе токарного станка важно исходить не только из максимального диаметра обработки или мощности шпинделя, но и из конкретной детали: её длины, диаметра, вылета, материала и предполагаемых режимов резания.
Если вы пришлёте чертёж или параметры детали, специалисты ВЦМ помогут подобрать конфигурацию токарного станка F-Tech® под конкретный техпроцесс.
Один из простых способов — нанести контрольную метку на заготовку относительно кулачков.
После обработки нужно полностью остановить шпиндель и проверить положение метки.
Если после каждого цикла она постепенно смещается, значит деталь действительно перемещается внутри патрона.
Такое смещение может сопровождаться:
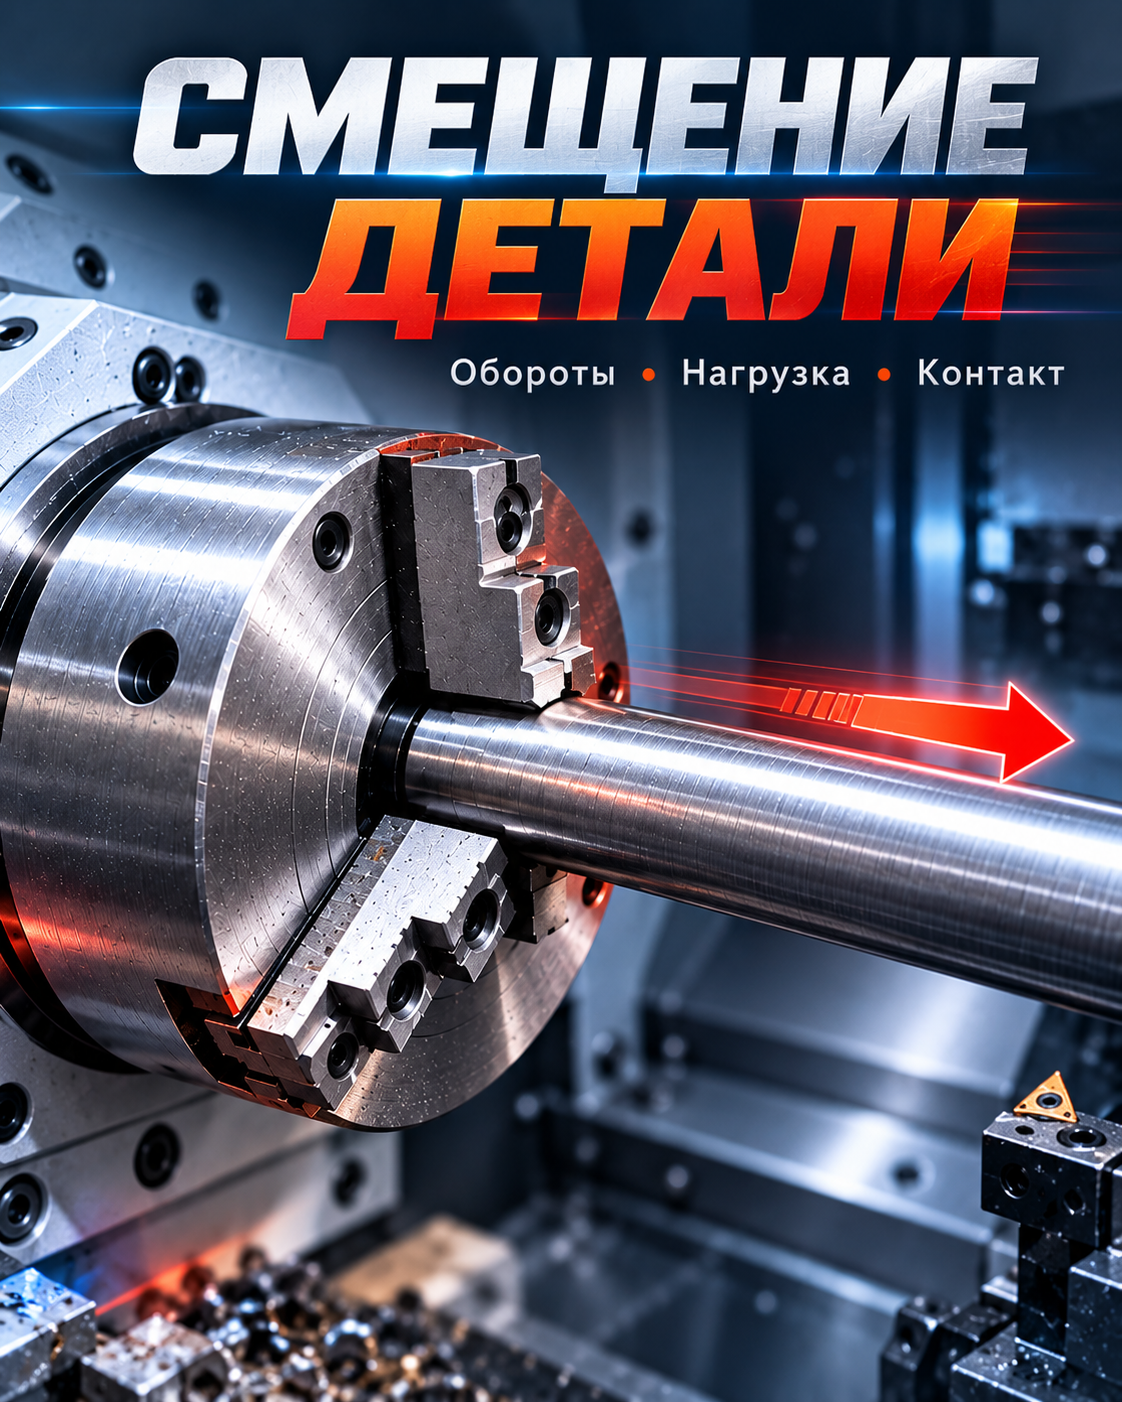
Важно: любые проверки выполняются только после полной остановки шпинделя.
Не следует пытаться проверить положение заготовки рукой во время вращения или торможения.
Если метка смещается — повышать обороты нельзя
Если обнаружено смещение детали, появление вибрации или изменение размера, станок необходимо остановить и проверить систему зажима.
Не стоит продолжать обработку с мыслью: «Посмотрим, что будет на ещё большей скорости».
Повышение оборотов может только увеличить влияние центробежной силы и дополнительно уменьшить фактическое усилие зажима.
В такой ситуации нужно проверить весь процесс установки детали, а не только давление.
Надёжность зажима формируется всей системой:
давление привода → состояние механизма → кулачки → площадь контакта → длина зажима → вылет детали → режим резания → обороты шпинделя.
Если одно из звеньев работает неправильно, общий запас удерживающей способности может резко снизиться.
Поэтому ситуация, когда на остановленном станке деталь зажата очень жёстко, а при обработке постепенно смещается, вполне возможна.
И решение здесь не всегда заключается в том, чтобы «зажать сильнее».
Гораздо важнее определить, почему фактической удерживающей способности патрона не хватает именно в рабочем режиме.
Обрабатываете длинные валы или детали со сложным токарным циклом? Подберём токарный станок F-Tech® с подходящим патроном, задней бабкой, приводным инструментом и необходимой длиной обработки под вашу деталь и техпроцесс.